
مقدمه
طراحی و ساخت انواع دستگاه تیرچه صنعتی، سقف، یکی از مهمترین و حساسترین اجزای هر سازه ساختمانی است که وظیفه تحمل بارهای مرده و زنده و انتقال آنها به تیرها و ستونها را بر عهده دارد. در ایران و بسیاری از کشورهای جهان، سقفهای «تیرچه و بلوک» به دلیل مزایای بیشماری از جمله وزن نسبتاً کم، سرعت اجرای بالا، عایق بودن در برابر صوت و حرارت و همچنین صرفه اقتصادی، از محبوبیت فوقالعادهای برخوردارند. استخوانبندی اصلی این نوع سقف، «تیرچه» است.
تا چند دهه پیش، تولید تیرچهها (یا به عبارت دقیقتر، خرپای فلزی تیرچه) عمدتاً به روش دستی و با استفاده از دستگاههای جوش قوس الکتریکی (جوش CO2 یا الکترود دستی) انجام میشد. این روش نه تنها کند و پرهزینه بود، بلکه به دلیل ایجاد تنش حرارتی بالا در میلگرد، باعث کاهش مقاومت کششی فولاد و افت کیفیت محصول نهایی میشد. با ارتقای استانداردهای ملی ساختمان و افزایش تقاضا، نیاز به ماشینآلاتی که بتوانند تیرچه را با سرعت، دقت و کیفیت استاندارد تولید کنند، به شدت احساس شد. در اینجا بود که «دستگاههای تیرچه صنعتی» یا «خرپاسازهای اتوماتیک» پا به عرصه گذاشتند. طراحی و ساخت این ماشینآلات، یک فرآیند پیچیده مهندسی است که در این مقاله به تفصیل به بررسی ابعاد مختلف آن میپردازیم.
تیرچه صنعتی چیست و چرا به ماشینآلات مخصوص نیاز دارد؟
تیرچه صنعتی به خرپای فولادی گفته میشود که در آن اتصال میلگردهای طولی (بالا و پایین) به میلگردهای عرضی (زیگزاگ)، به جای جوشکاری ذوبی دستی، توسط فرآیند «جوش مقاومتی نقطهای» (Resistance Spot Welding) انجام میگیرد. در این روش، هیچ فلز پرکنندهای (مانند الکترود) استفاده نمیشود، بلکه با عبور جریان الکتریکی بالا از محل تماس میلگردها، فلز به حالت خمیری درآمده و با اعمال فشار مکانیکی، پیوندی در سطح مولکولی ایجاد میشود.
این فرآیند به دلیل سرعت بسیار بالا (کسری از ثانیه) مانع از تغییر ساختار متالورژیکی میلگرد شده و مقاومت آن را حفظ میکند. برای اجرای این فرآیند با سرعتِ دهها جوش در دقیقه، به دستگاهی تماماتوماتیک نیاز است که تمامی مراحل تغذیه، خمکاری، جوش و برش را بدون دخالت دست انجام دهد.
انواع دستگاههای تولید تیرچه صنعتی
سازندگان متخصص، ماشینآلات تولید تیرچه را بر اساس نیاز بازار، ظرفیت تولید و بودجه مشتریان در انواع مختلفی طراحی و تولید میکنند:
۱. بر اساس سطح اتوماسیون
- دستگاههای تمام اتوماتیک (کلاف به کلاف): در این مدل، تمامی میلگردها (دو میلگرد پایین، یک میلگرد بالا و یک یا دو میلگرد عرضی) به صورت کلاف (رول) وارد دستگاه میشوند. دستگاه خود وظیفه صاف کردن، کشش، خمکاری زیگزاگ، جوش و در نهایت برش در طول دلخواه را بر عهده دارد. این دستگاهها بالاترین سرعت تولید و کمترین نیاز به نیروی انسانی را دارند.
- دستگاههای نیمهاتوماتیک (شاخهای): در این نوع، میلگردهای طولی به صورت شاخههای از پیش بریده شده و صاف شده وارد دستگاه میشوند و تنها میلگرد عرضی به صورت کلاف تغذیه میگردد. این مدل برای کارگاههایی که فضای کمتری برای قرار دادن کلافبازکنهای بزرگ دارند یا از میلگردهای قطورتر (که به صورت کلاف موجود نیستند) استفاده میکنند، مناسب است.
۲. بر اساس سیستم حرکتی و انتقال قدرت
- سیستمهای پنوماتیک: اعمال فشار برای جوشکاری و برخی حرکات توسط جکهای بادی انجام میشود. استهلاک کمتری دارند اما نیازمند کمپرسورهای هوای قدرتمند هستند.
- سیستمهای هیدرولیک: قدرت بسیار بالایی دارند و برای دستگاههایی که با میلگردهای سایز بزرگ (مثلاً زیگزاگ سایز ۸ یا ۱۰) کار میکنند، طراحی میشوند.
- سیستمهای مبتنی بر سروو موتور (Servo-driven): مدرنترین نوع طراحی هستند. در این دستگاهها، کشش میلگرد و تنظیم گام زیگزاگ توسط موتورهای سروو با دقت صدم میلیمتر انجام میشود که دقت فوقالعادهای به محصول نهایی میبخشد.
مراحل مهندسی و طراحی دستگاه تیرچه صنعتی
ساخت یک دستگاه خرپاساز باکیفیت، پیش از آنکه نیازمند آهنآلات باشد، نیازمند مغزافزار و مهندسی دقیق است. فرآیند طراحی در یک شرکت سازنده معتبر شامل مراحل زیر است:
الف) طراحی مکانیکی (Mechanical Design)
تیم مهندسی مکانیک با استفاده از نرمافزارهای CAD (مانند SolidWorks یا CATIA) تمامی اجزای دستگاه را به صورت سهبعدی مدلسازی میکنند. شاسی دستگاه باید به گونهای طراحی شود که در برابر ارتعاشات مداوم ناشی از حرکات مکانیکی و ضربات جکهای جوش، دچار خستگی و ترکخوردگی نشود. تحلیل المان محدود (FEA) روی قطعات تحت فشار انجام میگیرد تا نقاط ضعف سازه پیش از ساخت شناسایی و برطرف شوند.
ب) مهندسی متالورژی و انتخاب مواد
دستگاهی که روزانه کیلومترها فولاد زبر را میکشد و خم میکند، به شدت در معرض سایش است. طراحان برای قطعات درگیر با میلگرد (مانند غلتکهای کشنده، فکهای خمکن و راهنماها) از فولادهای آلیاژی خاص (مانند SPK یا VCN) استفاده کرده و فرآیندهای سختکاری حرارتی دقیقی را برای آنها در نظر میگیرند.
همچنین، در بخش جوشکاری، جنس الکترودها حیاتی است. معمولاً از آلیاژهای مس-کروم یا مس-کروم-زیرکونیوم استفاده میشود که هم رسانایی الکتریکی بالایی دارند و هم در برابر حرارت و فشار، تغییر شکل نمیدهند.
ج) طراحی الکتریکال و اتوماسیون (Electrical & Automation)
برنامهنویسی این دستگاهها نیازمند دانش عمیقی از کنترلرهای منطقی برنامهپذیر (PLC) است. طراح برق باید مدارهایی طراحی کند که بتوانند هزاران آمپر جریان را در کسری از ثانیه سوئیچ کنند (با استفاده از تریستورها یا ماژولهای IGBT). همگامسازی (Synchronization) سرعت کشش میلگرد، سرعت خمکاری و زمانبندی جوش، پیچیدهترین بخش برنامهنویسی یک دستگاه تمام اتوماتیک است.
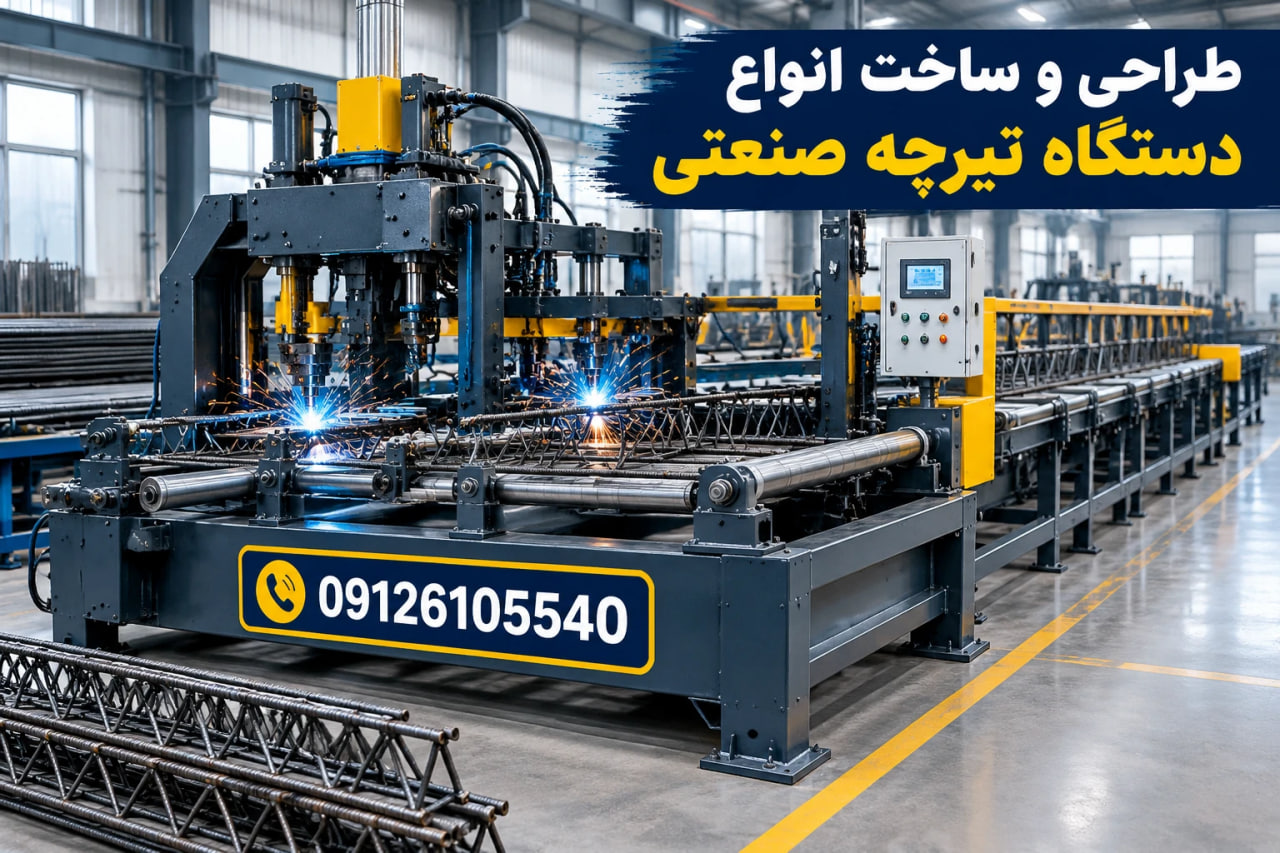
اجزای اصلی تشکیلدهنده دستگاه خرپاساز
یک خط تولید کامل تیرچه صنعتی از ایستگاههای متعددی تشکیل شده است که هماهنگ با یکدیگر کار میکنند:
۱. کلافبازکنها (Pay-offs): استندهایی که رولهای سنگین میلگرد روی آنها قرار میگیرند. طراحی آنها باید به گونهای باشد که از گره خوردن میلگرد جلوگیری کرده و دارای ترمزهای مکانیکی یا پنوماتیکی برای جلوگیری از باز شدن بیش از حد کلاف باشند.
۲. واحد صافکن (Straightener): متشکل از دو ردیف غلتک متقاطع است. میلگرد با عبور از میان این غلتکها که در جهات افقی و عمودی تنظیم شدهاند، تنشگیری شده و کاملاً صاف میشود. دقت این بخش تأثیر مستقیمی بر صاف بودن تیرچه نهایی دارد.
۳. واحد زیگزاگزن (Bender): میلگرد عرضی وارد این بخش شده و توسط مکانیزمهای بادامکی، جکهای هیدرولیک یا سروو موتورها، با زاویه و گام مشخص (معمولاً گام ۲۰ سانتیمتر) خم میشود تا شکل خرپا به خود بگیرد.
۴. واحد جوش مقاومتی (Welding Unit): قلب تپنده دستگاه است. شامل ترانسفورماتورهای آبخنک قدرتمند، سیلندرهای اعمال فشار و الکترودهای مسی. در اینجا میلگردهای بالا، پایین و زیگزاگ به هم میرسند و در یک لحظه جوش میخورند. سیستم خنککننده آبی (چیلر) در این بخش برای جلوگیری از ذوب شدن الکترودها الزامی است.
۵. واحد کشش (Pulling Unit): وظیفه جلو کشیدن خرپای تولید شده را بر عهده دارد. دقت این بخش تعیینکننده طول نهایی تیرچه است.
۶. واحد برش (Flying Shear / Cutter): پس از رسیدن خرپا به طول تنظیم شده در مانیتور، قیچی هیدرولیکی با قدرت بالا، هر سه میلگرد طولی را به صورت همزمان قطع میکند. در دستگاههای پیشرفته، این برش در حین حرکت دستگاه (بدون توقف) انجام میشود که به آن “برش پروازی” میگویند.
فرآیند ساخت و تولید در کارخانه ماشینسازی
پس از پایان مرحله طراحی، نقشههای اجرایی وارد سالن تولید میشوند. کیفیت ساخت در این مرحله، تفاوت یک دستگاه باکیفیت صنعتی و یک دستگاه کارگاهی را مشخص میکند:
- برش و جوشکاری شاسی: ورقهای ضخیم فولادی توسط دستگاههای برش لیزر یا پلاسما با دقت بالا بریده میشوند. جوشکاری شاسی توسط جوشکاران دارای گواهینامه انجام میشود. یک سازنده استاندارد، پس از جوشکاری، شاسی را در کورههای بزرگ تحت عملیات “تنشزدایی حرارتی” قرار میدهد تا در آینده دچار تابیدگی نشود.
- ماشینکاری دقیق: محل نصب یاتاقانها، محورها و راهنماهای خطی (Linear Guides) باید توسط دستگاههای فرز دروازهای CNC با دقت صدم میلیمتر ماشینکاری شود. کوچکترین ناترازی در این بخش، باعث گیر کردن میلگرد در حین تولید خواهد شد.
- مونتاژ و کالیبراسیون: تمامی قطعات مکانیکی، پنوماتیکی و الکتریکی مونتاژ میشوند. تابلو برق شامل درایوها، PLC و نمایشگر لمسی (HMI) روی دستگاه نصب و سیمکشی (وایرینگ) میگردد.
- تستهای کارخانهای (F.A.T): پیش از ارسال دستگاه برای مشتری، ساعتها تست گرم (تولید با میلگرد واقعی) در داخل کارخانه سازنده انجام میشود تا از کیفیت جوش، ابعاد دقیق خرپا و عملکرد بدون لرزش دستگاه اطمینان حاصل گردد.
مزایای استفاده از دستگاههای مدرن برای تولیدکنندگان تیرچه
طراحی و ساخت دستگاههای جدید تیرچه صنعتی، مزایای اقتصادی و فنی شگرفی برای کارخانجات تولیدی به همراه آورده است:
۱. سرعت و راندمان بالا:
یک دستگاه اتوماتیک میتواند بین ۱۰ تا ۱۵ متر خرپا در دقیقه تولید کند؛ معادل تولید چند شیفتِ دهها کارگر در روشهای سنتی.
۲. حذف ضایعات (Zero Waste):
با برنامهدهی دقیق به سیستم کنترل، طول تیرچهها دقیقاً مطابق نقشه ساختمان برش میخورد و ضایعات میلگرد به حداقل ممکن میرسد.
۳. کیفیت یکنواخت و استاندارد:
بر خلاف جوش دستی که وابسته به خستگی یا مهارت جوشکار است، در دستگاه اتوماتیک، جوشِ اولِ صبح با جوشِ آخرِ شب از نظر کیفیت و استحکام دقیقاً یکسان است. این امر دریافت نشان استاندارد ملی را برای تولیدکننده تضمین میکند.
۴. کاهش مصرف انرژی:
استفاده از تکنولوژی جوش اینورتری (Inverter-based Welding) در دستگاههای نسل جدید، مصرف برق را تا ۴۰ درصد نسبت به ترانسهای قدیمی کاهش داده است.
۵. ایمنی بالا:
عدم وجود قوس الکتریکی باز، دود سمی جوشکاری و خطر برقگرفتگی، محیط کاری بسیار ایمنتری برای اپراتورها فراهم میکند.
چالشهای ساخت دستگاه تیرچه در ایران
سازندگان ایرانی ماشینآلات تیرچه با چالشهای خاصی مواجهاند که طراحیهای آنها را به سمت بومیسازی و افزایش مقاومت سوق داده است:
- کیفیت متغیر متریال ورودی: میلگردهای تولیدی کارخانههای مختلف در ایران گاهی دارای تلرانس ابعادی (دو پهنی) یا تفاوت در میزان سختی (کربن بالا) هستند. دستگاه ایرانی باید به گونهای طراحی شود که بتواند با این تلرانسها خود را تطبیق دهد و گیر نکند.
- نوسانات برق شبکه: افت ولتاژ در شهرکهای صنعتی ایران رایج است. طراحان برق باید از سیستمهای جبرانساز و مدارات حفاظتی قدرتمندی در تابلو برق استفاده کنند تا بردها و ترانسهای دستگاه آسیب نبینند.
نتیجهگیری
«طراحی و ساخت دستگاه تیرچه صنعتی» صرفاً سرهم کردن مقداری آهن و موتور نیست؛ بلکه نقطه تلاقی هنر مهندسی مکانیک، متالورژی و اتوماسیون پیشرفته است. برای یک تولیدکننده تیرچه، خرید یک دستگاه باکیفیت و استاندارد، نه یک هزینه، بلکه یک سرمایهگذاری پرسود و استراتژیک است که بقا و پیشرفت او را در بازار رقابتی مسکن تضمین میکند.
تولیدکنندگانی که به جای ماشینآلات بیکیفیت و ارزانقیمت، به سراغ دستگاههای مهندسیساز و دارای خدمات پس از فروش واقعی میروند، در درازمدت با کاهش هزینههای تعمیرات، به حداقل رساندن ضایعات و ارائه محصولی با استاندارد بالا به بازار، بازگشت سرمایه خود را در کوتاهترین زمان ممکن تجربه خواهند کرد. صنعت ساختمان کشور برای ارتقای ایمنی خود، نیازمند چنین ماشینآلاتی است؛ ماشینآلاتی که با اتکا به دانش مهندسی، سقفهایی ایمنتر برای آینده بنا میکنند.
بدون دیدگاه